Como dimensionar uma rosca transportadora: 44 t/h de arroz em casca, do enunciado ao motoredutor
A demanda chega em t/h, mas a rosca se dimensiona em m³/h. Um caso real de beneficiamento de arroz, resolvido até a especificação do redutor — incluindo a folga que o degrau comercial do redutor consome sem avisar.
Ferramenta usada: IES Tools, módulo Rosca Transportadora (CEMA 350 + ISO 7119). Conhecer →
Dimensionando a rosca no IES Tools, passo a passo · 7 min
Quase todo dimensionamento de rosca que dá errado erra no primeiro passo, e o erro é sempre o mesmo: a pessoa recebe a demanda em toneladas por hora e começa a escolher diâmetro. A rosca não move tonelada. Ela move volume, e a massa é consequência da densidade do material.
Este tutorial resolve um caso até o fim — inclusive a parte que quase nenhuma memória de cálculo mostra, que é o redutor comercial devolvendo uma rotação diferente da que você pediu.
O problema
Unidade de beneficiamento de arroz. A moega de recebimento descarrega graneleiro, e o arroz em casca precisa chegar ao silo pulmão da pré-limpeza: 10 metros em linha reta, no mesmo nível. A pré-limpeza opera a 40 t/h e o transportador não pode ser o gargalo.
A escolha por rosca, e não por correia, vem de duas coisas: o percurso é curto e horizontal, e o material precisa correr fechado. Arroz em casca solta pó, e transportador aberto vira fonte de emissão que depois cobra um sistema de captação inteiro.
Passo 1 — A conta que vem antes do aplicativo
Arroz em casca tem densidade aparente de 570 kg/m³. Então:
40 t/h ÷ 0,570 t/m³ = 70,2 m³/hEsses 70,2 m³/h são o número que manda no projeto. Diâmetro, passo e rotação existem para entregá-lo — e é contra ele que todo resultado vai ser comparado.
Passo 2 — Material e mancal
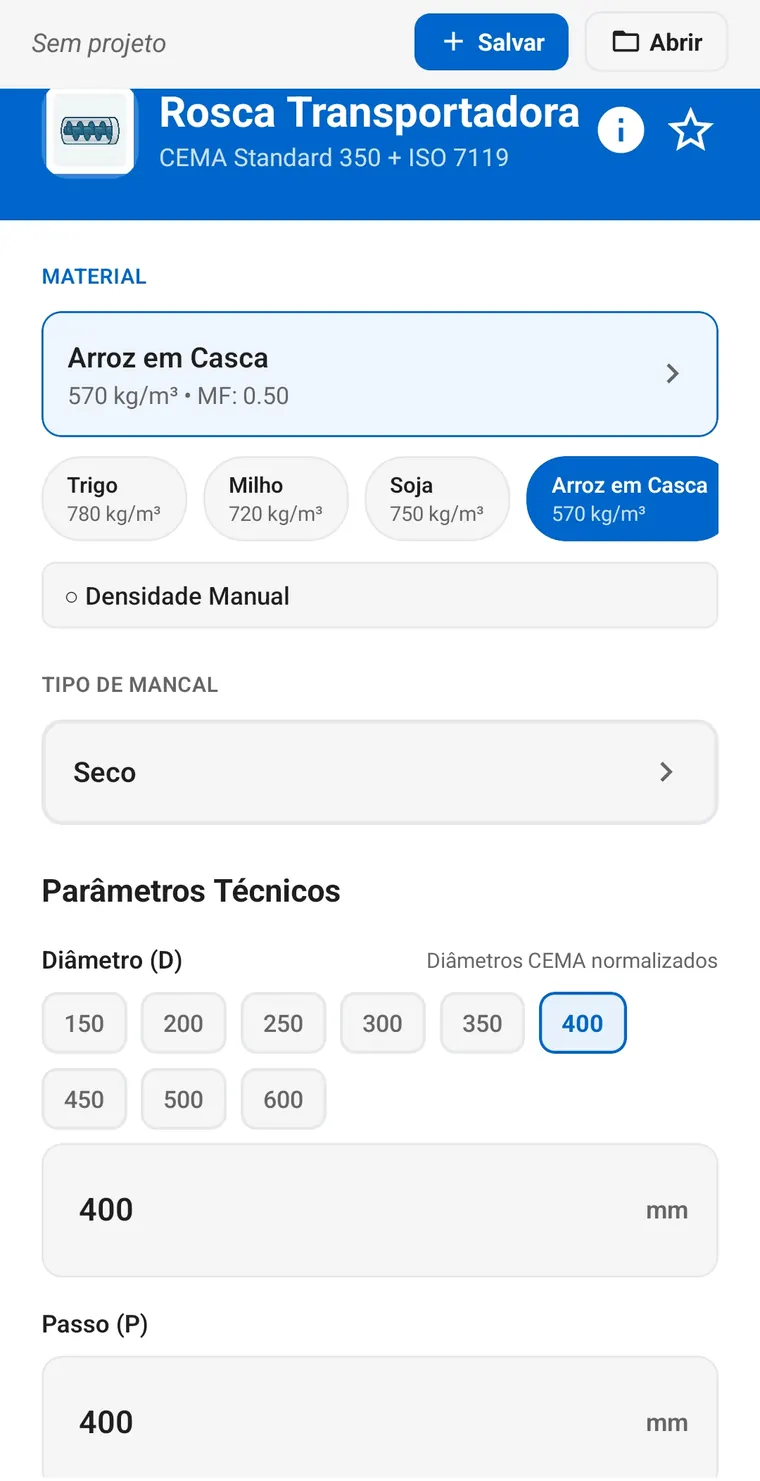
Dois campos aqui decidem mais do que parecem.
O fator de material (MF 0,50 para arroz em casca) é o que representa a resistência que o produto oferece ao ser empurrado. Ele entra direto na potência de transporte. Chutar esse número é a forma mais comum de errar a potência por 50% para qualquer lado.
O tipo de mancal define o fator de atrito dos mancais intermediários. Trocar de mancal seco para mancal de rolamento praticamente divide por dois a potência em vazio. Num transportador curto isso é detalhe; num de 30 metros, com muitos mancais pendurados, é o que decide o motor.
Passo 3 — Diâmetro, passo, rotação e enchimento
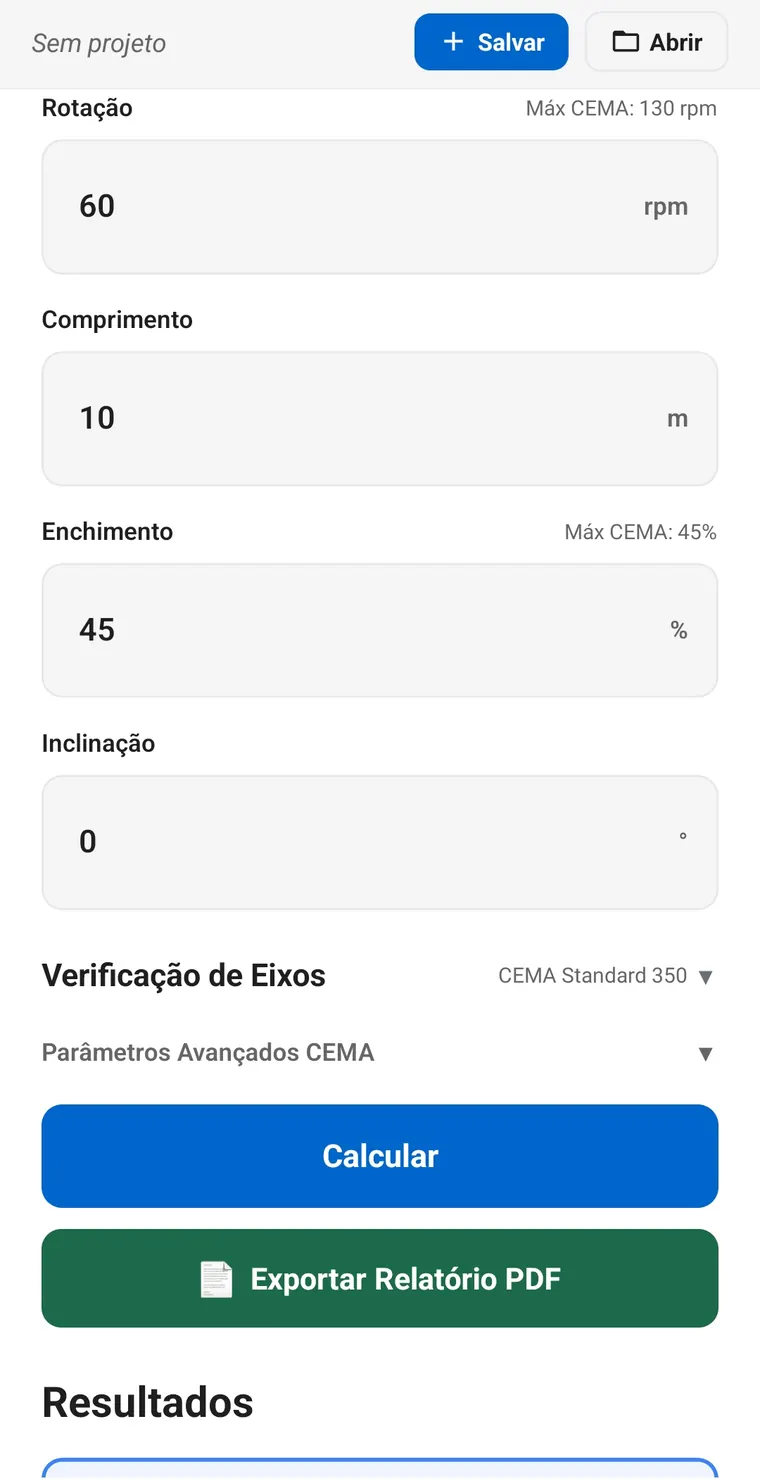
Com passo igual ao diâmetro — o passo padrão —, tubo central de 3” Sch.40 e enchimento de 45%, uma rosca de 400 mm a 60 rpm entrega:
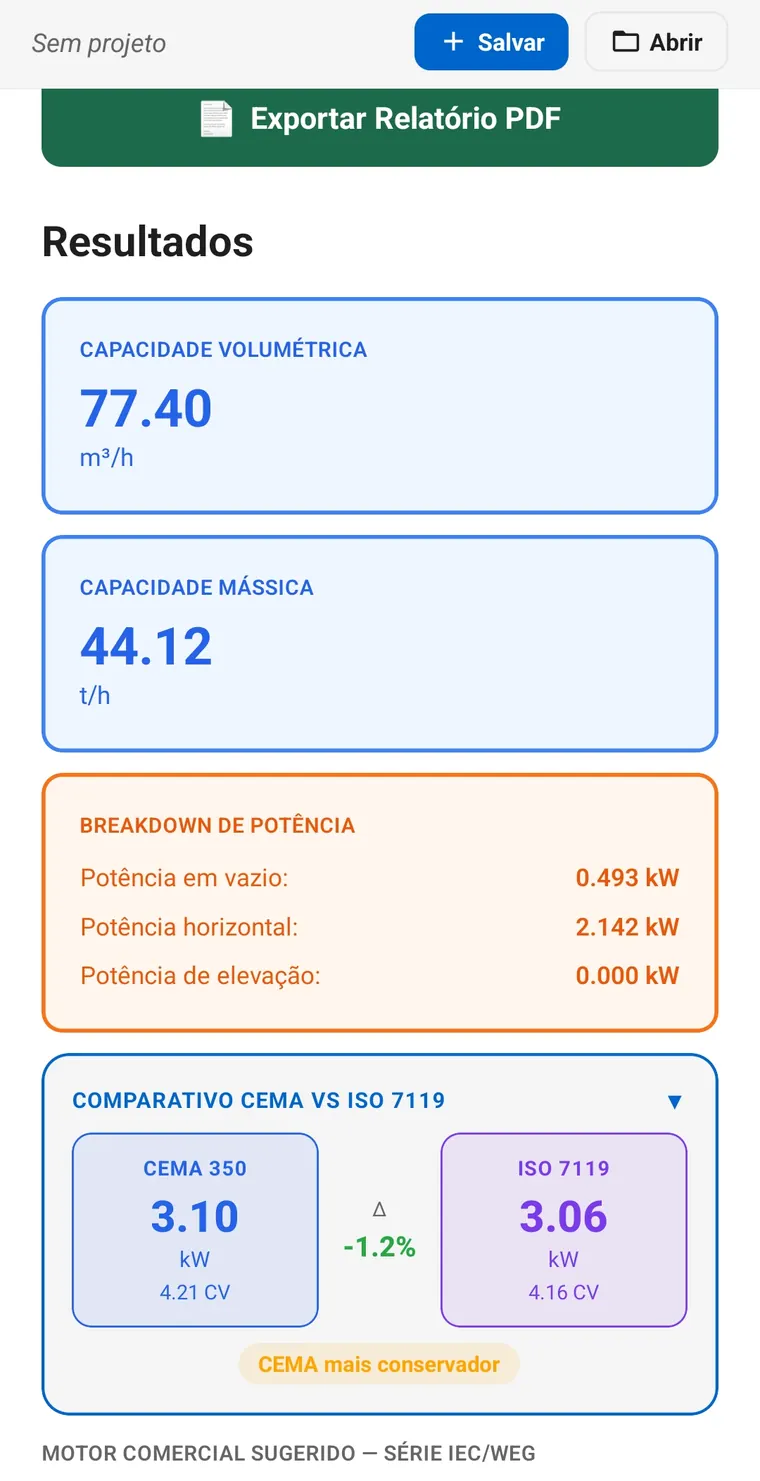
44,12 t/h contra os 40 t/h pedidos. Parece resolvido. Não está.
Passo 4 — O aviso que decide o projeto
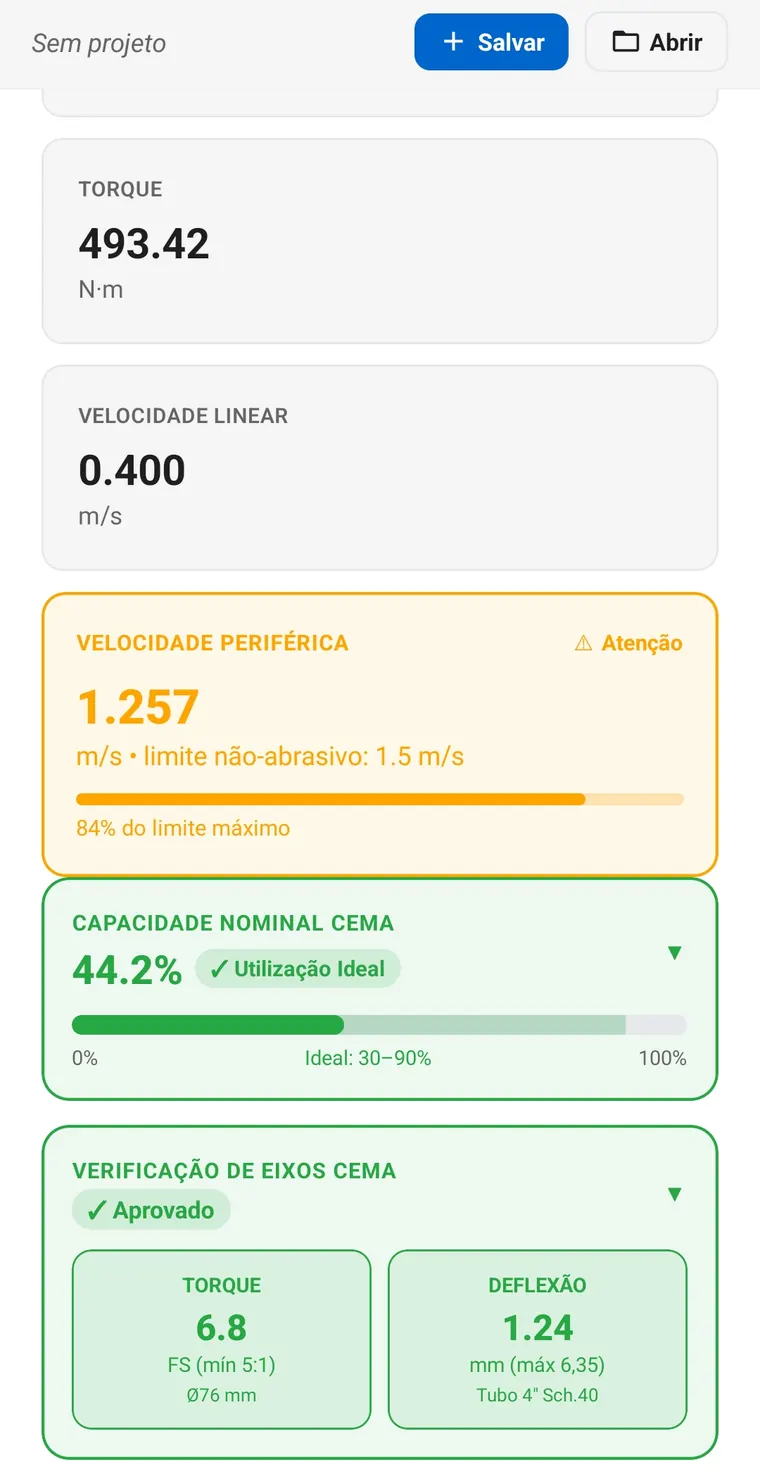
A velocidade periférica está em 1,257 m/s — 84% do limite de 1,5 m/s para material não abrasivo. A conta é direta:
v = π · D · n / 60 = π × 0,400 × 60 / 60 = 1,257 m/sCom arroz em casca, esse limite não é sobre desgaste do helicoide. É sobre quebra de grão — e grão quebrado é perda de classificação, que custa por tonelada, todo dia, enquanto o equipamento existir.
A saída é trocar rotação por diâmetro. A mesma vazão, com três combinações:
| Diâmetro | Rotação | Velocidade periférica | Do limite |
|---|---|---|---|
| 400 mm | 60 rpm | 1,257 m/s | 84% |
| 450 mm | 42 rpm | 0,982 m/s | 65% |
| 500 mm | 30 rpm | 0,789 m/s | 53% |
Calha e helicoide maiores custam mais uma vez, na compra. Quebra de grão custa todos os dias. É aqui que o tutorial vira projeto de engenharia — e é a conta que leva trinta segundos no aplicativo e meia hora na planilha, razão pela qual quase ninguém a faz.
Para o resto do tutorial seguimos com 400 mm a 60 rpm, porque é o caso que expõe melhor o próximo passo.
No vídeo acima eu percorro outras combinações além dessas três — inclusive uma com passo menor que o diâmetro. Passo reduzido é recurso legítimo: ele diminui a capacidade sem mexer no diâmetro da calha, o que às vezes é exatamente o que se quer quando a estrutura já está definida.
Passo 5 — Por que o motor é 3,7 kW e não 3,10 kW
A potência calculada é 3,10 kW pela CEMA 350 — e 3,06 kW pela ISO 7119, uma diferença de 1,2%, com a CEMA saindo mais conservadora. Usa-se a maior.
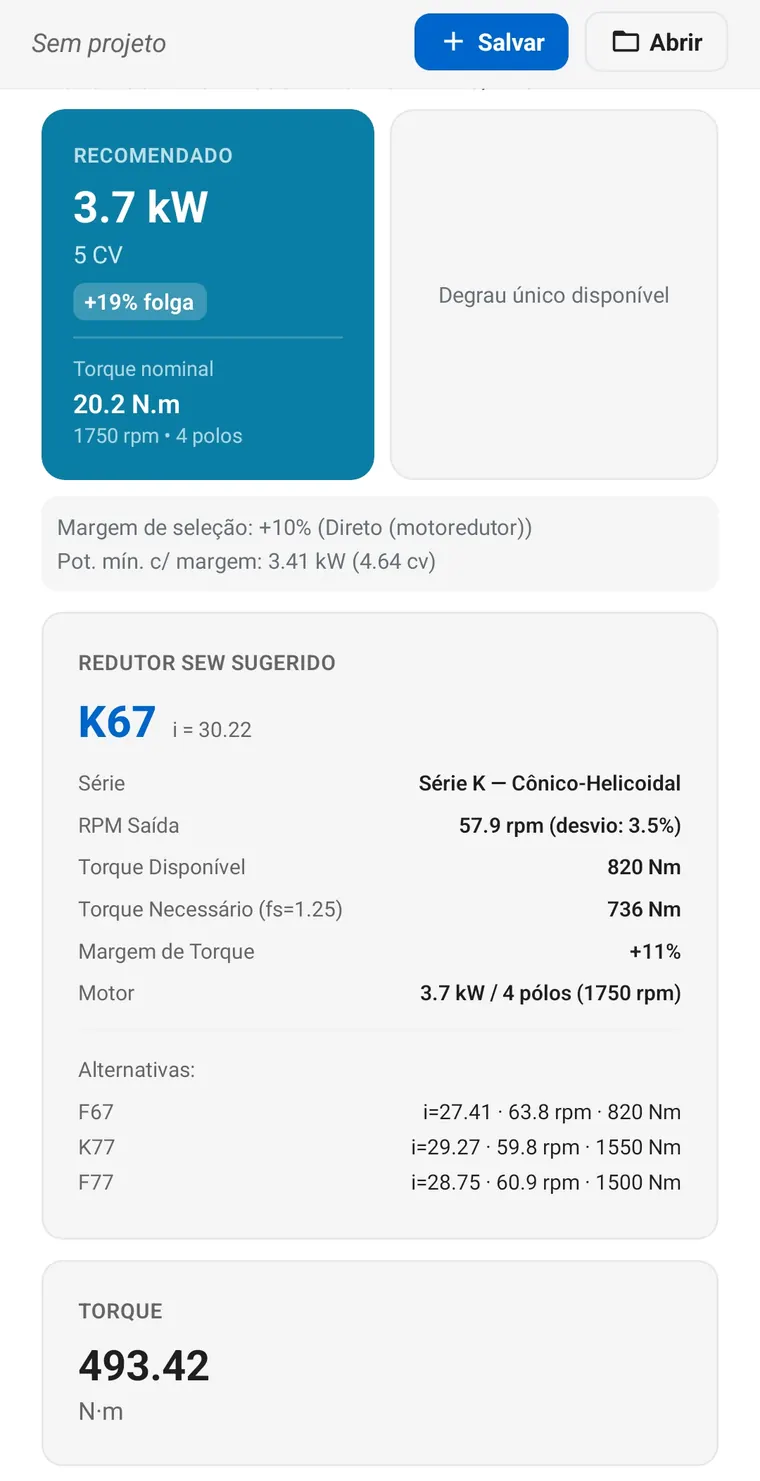
Aplicando a margem de seleção de 10% para acionamento direto, a potência mínima fica em 3,41 kW. O degrau comercial seguinte na série IEC é 3,7 kW (5 CV), e a folga de +19% que aparece na tela é consequência disso — não é precaução de quem dimensionou.
Esse é um ponto que rende discussão em reunião de compras: a folga não foi escolhida, foi herdada. O motor imediatamente abaixo, de 3 kW, fica abaixo dos 3,41 kW exigidos. Não há meio-termo.
Passo 6 — O redutor consome parte da folga
Aqui está o passo que quase nenhuma memória de cálculo mostra.
Para tirar 60 rpm de um motor de 1750 rpm, seria preciso uma relação de i = 29,2. O redutor SEW K67 tem i = 30,22 — o degrau comercial mais próximo. Com ele, a rotação de saída não é 60 rpm:
1750 ÷ 30,22 = 57,9 rpm (3,5% abaixo do alvo)E rotação menor é vazão menor, na mesma proporção:
44,12 t/h × 57,91/60 = 42,58 t/hAinda acima dos 40 t/h exigidos, com 6,5% sobrando. Foi para isso que serviu a folga de 10% do passo 3. Ela não era gordura: era o espaço que o degrau do redutor comercial ia ocupar. Quem dimensiona a rosca exatamente na demanda descobre isso na partida, com a pré-limpeza esperando material.
O torque também fecha por cima: o redutor entrega 820 N·m contra 736 N·m necessários — e esses 736 N·m são a potência do motor instalado a 60 rpm, com fator de serviço 1,25, não a potência calculada. Dimensionar o redutor pela potência calculada é subdimensionar, porque quem vai girar o eixo é o motor que está lá.
Passo 7 — A verificação que reprova por último
A verificação de eixos da CEMA olha duas coisas, e a segunda é a que costuma reprovar:
- Torque: fator de segurança 6,8 contra o mínimo de 5:1, no eixo de Ø76 mm.
- Deflexão: 1,24 mm contra o máximo de 6,35 mm (¼”), em tubo de 4” Sch.40.
Torque quase sempre passa. Deflexão é o que limita vão, e ela cresce com a quarta potência do comprimento entre apoios. É por isso que uma rosca longa não é uma rosca curta esticada: ela precisa de mancais intermediários, e cada mancal intermediário volta ao passo 2 aumentando a potência em vazio. O projeto anda em círculo até fechar.
O que este tutorial não resolve
Três coisas ficam de fora de propósito, porque dependem da planta:
Inclinação. Aqui é zero, e por isso a potência de elevação deu 0,000 kW. Rosca inclinada perde capacidade rápido — acima de 20° a queda é severa e o enchimento máximo cai junto.
Material abrasivo. O limite de 1,5 m/s de velocidade periférica vale para material não abrasivo. Para abrasivo o teto é bem menor, e a conversa de diâmetro contra rotação muda de lugar.
O que acontece na entrada e na saída. Boca de alimentação mal dimensionada afoga a rosca, e nenhuma conta de capacidade avisa isso. O transportador entrega o que a alimentação deixa entrar.
O caminho curto
Todo o percurso acima — material, geometria, rotação, potência, motor, redutor e verificação de eixos — leva cerca de dois minutos no aplicativo, e o relatório em PDF sai com a memória de cálculo aberta, pronta para anexar ao projeto.
Na planilha, leva uma tarde. E a planilha não avisa que a velocidade periférica está em 84% do limite.